Линии для сварки двутавровых балок CTMC ABW представляют собой высокопроизводительные линии для производства двутавровых балок в сочетании с различным оборудованием и инструментами. Автоматическая линия для сварки двутавровой балки в лодочку обеспечивает большую безопасность и высокую эффективность при производстве двутавровых или тавровых балок.
Особенности и применение:
1. CTMC линии сварки двутавровых балок представляют собой высокоавтоматизированные производственные линии для производства сварных двутавровых и двутавровых балок с меньшим количеством персонала.
2. Линия может быть полностью интегрирована с системой MES и обеспечивать связь в реальном времени между главным компьютером и системой управления, совершать сбор данных оборудования, загружать все собранные данные в заводскую систему MES, а также обеспечивать своевременность и эффективность передачи информации.
3. Линии сварки двутавровых балок широко используются в судостроении, верфях и стальных конструкциях и стальных конструкциях, на море, на суше, для сварки тавровых балок для верфей и судостроения, двутавровых балок для стальных конструкций и стальных конструкций, мостов и т. д.
4. Эта линия обеспечивает производство от легких балок до очень тяжелых балок большой толщины без замены каких-либо инструментов или оборудования.
5. От сборки до правки вся обработка автоматизирована.
Технологический процесс производства:
Загрузка стенки и полки → Центрирование, сборка, точечная прихватка одной полки → Переворот кантователем на 90° → Автоматическая предварительная сборка со второй полкой → Центрирование, сборка и точечная прихватка второй полки → Переворот кантователем на 90° в горизонтальное положение → Перемещение в одну сторону → Переворот кантователем на 45°/60° → Сварка портальной сварочной установкой консольного типа → Перемещение в другую сторону → Сварка портальной сварочной установкой консольного типа → Транспортировка на роликовом конвейере → Переворот кантователем на 180 ° → Перемещение в одну сторону → Переворот кантователем на 45/60° → Сварка на сварочной установке → Перемещение в другую сторону → Сварка портальной сварочной установкой консольного типа → Правка одной полки на правильной машине → Переворот кантователем на 180 ° → Правка второй полки → Выгрузка готовой продукции.


СПИСОК ОБОРУДОВАНИЯ В ЛИНИИ СВАРКИ ДВУТАВРОВЫХ БАЛОК
Участок загрузки стенки и полки:
Роликовый конвейер подачи стенки, полки, центрирующее устройство полки, электромагнитный фиксатор стенки, гидравлический кантователь для переворачивания стенки на 90°.
Сборочный участок:
3 комплекта автоматических центрирующих устройств для стенок, 2 комплекта центрирующих устройств для полок, зажимные устройства, гидравлические системы для сборочных деталей.


В сварочный участок №1 входят:
Два комплекта аппаратов для сварки двутавровых балок консольного типа. По одному сварочному аппарату, оснащенному 1 головкой для дуговой сварки под флюсом. Два набора кантователей балки, чтобы расположить двутавровую балку под углом 45 градусов, чтобы обеспечить хорошее положение сварки. Один набор стальных тележек (состоит из 2-х стальных тележек) для подачи балки на 2-й консольный сварочный аппарат под флюсом после завершения сварки 1-го сварного шва.


Между зоной сварки № 1 и зоной № 2 имеется один комплект кантователь на 180° балки, который переворачивает балку, сваренную двумя сварными швами на 180 градусов, чтобы два других сварных шва требовали сварки сверху.


В области сварки № 2 включает то же, что и область сварки № 1.


Правильный участок:
Один станок для правки полок двутавровых балок - для правки полок двутавровых балок. Одна двутавровая балка имеет 2 полки. Оба фланца требуют правки. Но станок один раз может выпрямить на один фланец. Таким образом, после завершения выпрямления 1 полки переворачиватель балки перевернет балку на 180 градусов, чтобы сделать полку, которую необходимо выпрямить на нижней стороне. Метод правки: вертикальная коррекция. Основной правильный ролик: верхний тип (верхняя гидравлическая натяжка). Привод основного правильного ролика: приводной двигатель + редуктор + муфта.


Схема обработки :

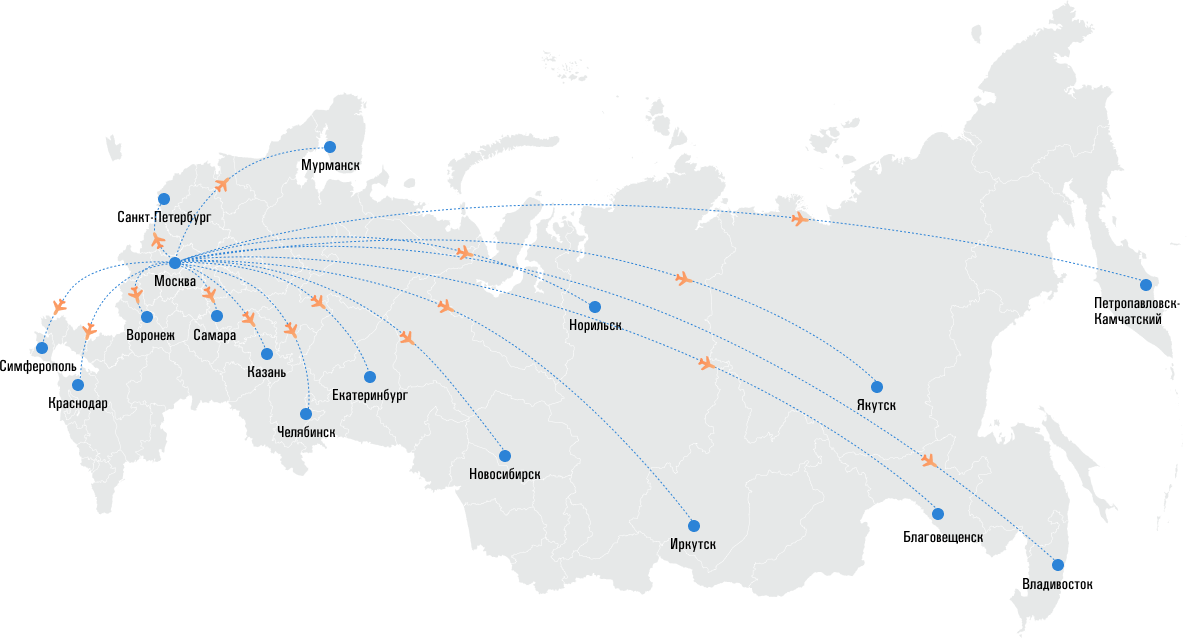
Доставка товаров осуществляется по всей территории России, а также в страны СНГ. Отправка заказов в регионы
оплачивается покупателем в соответствии с тарифами транспортной компании, осуществляющей перевозку. Доставка
оплачивается покупателем при получении груза в транспортной компании. Также возможен самовывоз с нашего склада в
Москве.
Мы работаем с компаниями: