0
0

Бесплатный звонок по РФ

8 (800) 775 27 18
Время работы склада: 9.00 - 17.00
г. Мытищи

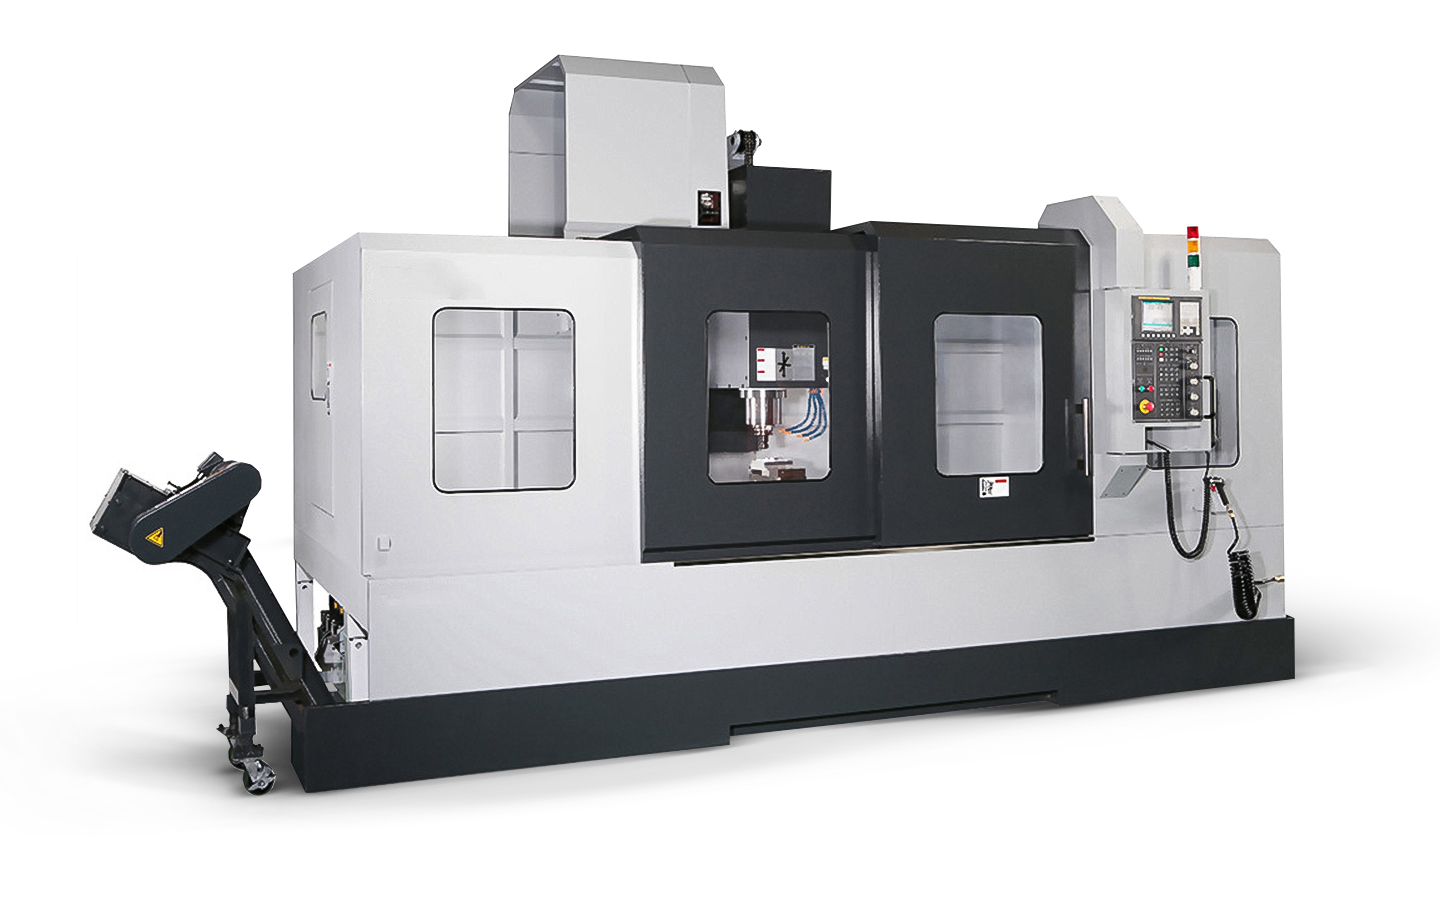
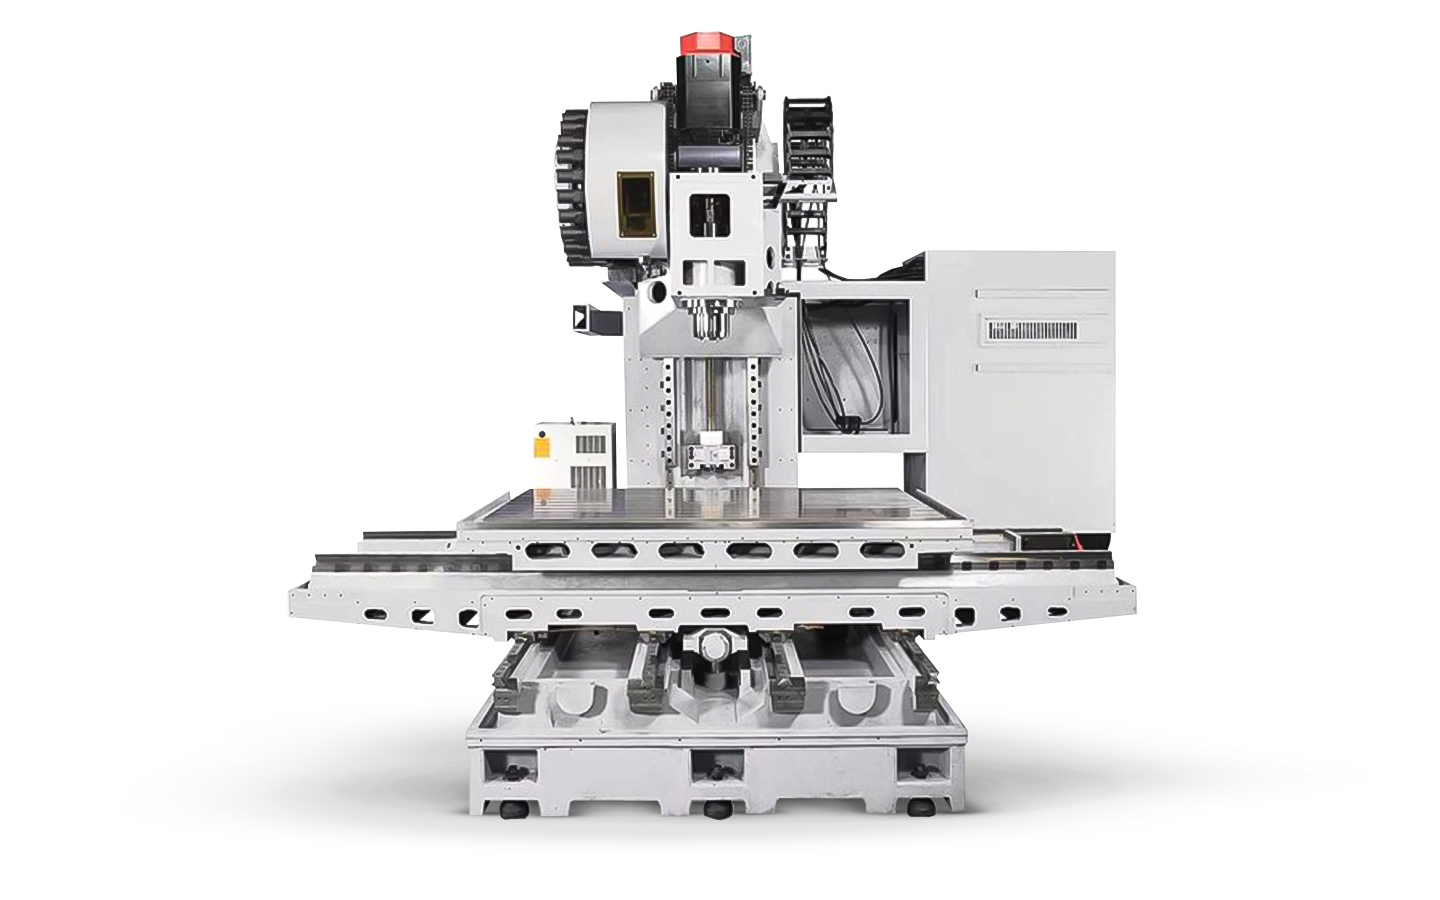
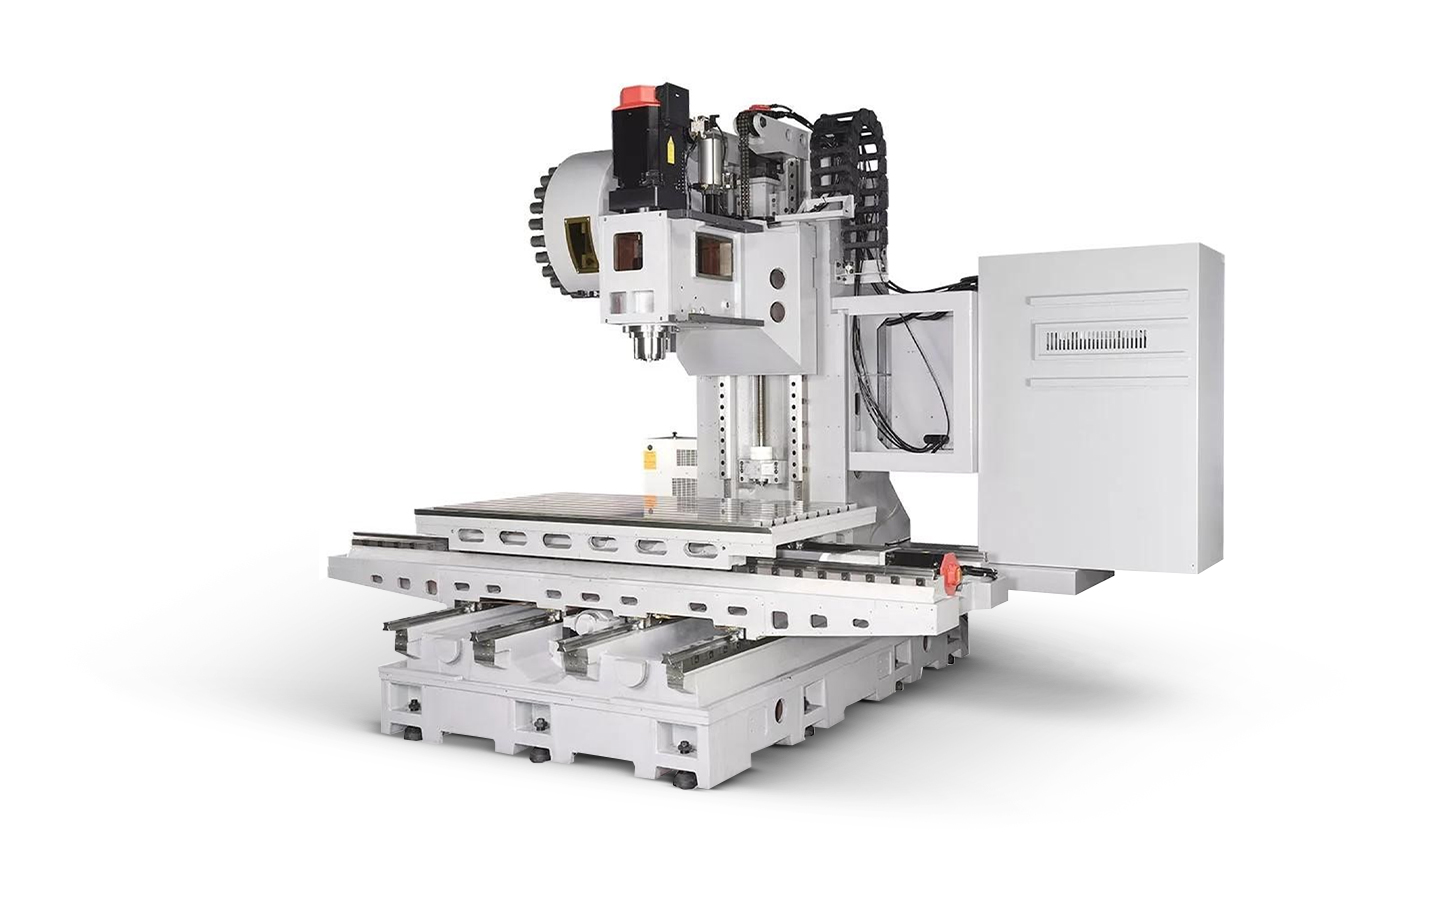
Фрезерный обрабатывающий центр СТМС VL-63

Фрезерный обрабатывающий центр СТМС VL-63
Артикул: 13287
Тип направляющих: линейные
Размер рабочего стола:
1700х950 мм
Мощность: 15/18,5 кВт 
Вес: 14000 кг
Цена: по запросу

Получить расчет лизинга

Получить предложение

Тип направляющих: линейные
Размер рабочего стола:
1700х950 мм
Мощность: 15/18,5 кВт 
Вес: 14000 кг
Предоплата: 30-40%
Срок поставки: 2-4 мес.
Аванс при лизинге: от 20%
Гарантия: 1-3 года
  • Технические характеристики
  • Комплектация
  • Доставка

Модель

Ед. изм

VL-63

Тип направляющих


Линейные

ОСНОВНЫЕ ПАРАМЕТРЫ 


Размер стола (ДхШ)

мм

1700х950

Максимальная нагрузка на стол

кг

2000

Т-пазы (количество х ширина х расстояние)

мм

9х18х100

Расстояние от торца шпинделя до поверхности стола

мм

150~1000

ПЕРЕМЕЩЕНИЕ


Перемещение по оси Х - (Направляющие качения)

мм

1600

Перемещение по оси Y - (Направляющие качения)

мм

850

Перемещение по оси Z - (Направляющие качения)

мм

850

Ускоренные перемещения по осям X / Y / Z

м/мин

30

Скорость рабочих подачи по осям X / Y / Z

м/мин

12

Диаметр ШВП по осям X / Y / Z

мм

50

Мощность сервоприводов по осям X / Y / Z

кВт

4/4/7

ШПИНДЕЛЬ


Тип привода шпинделя


Ременный

Прямой

Конус шпинделя


ВТ-40

ВТ-40

Внутренний диаметр подшипника шпинделя

мм  

70

70

Обороты привода шпинделя

об/мин

8000

12000

Мощность привода шпинделя

кВт

15/18,5

11/15

ИНСТРУМЕНТАЛЬНЫЙ МАГАЗИН 


Тип инструментального магазина  


Барабанный, манипулятор

Количество инструментов

шт

24

Максимальный Ø инструмента

мм

Ø 75

Максимальный Ø инструмента с соседними ячейками

мм

Ø 150

Максимальная длина инструмента

мм

300

Максимальный вес инструмента

кг

7

ТОЧНОСТЬ


Точность позиционирования

мм

±0,005

Повторяемость

мм

0,003

ГАБАРИТНЫЕ РАЗМЕРЫ 


Длинна х Ширина х Высота

м

4400 х 3200 х 3200

 Вес

кг

14000

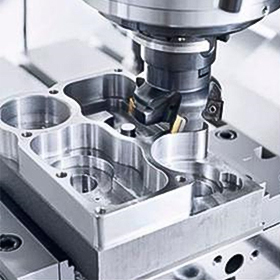
Фрезерные обрабатывающие центры СТМС серии VL спроектированы для высокоскоростной фрезерной обработки с высокой точностью при серийном производстве.

VL-63_02.jpg    

ОСОБАЯ ТОЧНОСТЬ:

  • Точность позиционирования по осям X/Z: ±0,005 мм.
  • Повторяемость по осям X/Z: 0,003 мм.
  • Точность подшипников шпинделя: Р4 (прецизионная) ВЫСОКАЯ СКОРОСТЬ:
  • Высокие обороты шпинделя: до 12000 об/мин.  
  • Ускоренные перемещения по осям X/Y/Z: 30 м/мин.
  • Время смены инструмента: 3-5 сек.

УВЕЛИЧЕННАЯ ЖЕСТКОСТЬ и МОЩНОСТЬ:

  • Тяжелая виброустойчивая станина
  • Мощность привода шпинделя: 15/18,5 кВт.
  • Жесткий высокоточный шпиндель
  • Широкие линейные направляющие по оси Y – 4 шт. 

НАЗНАЧЕНИЕ

Фрезерные обрабатывающие центры СТМС серии VL предназначены для высокоскоростной фрезерной обработки с высокой точностью ±0,005 мм.Сочетание высокой жесткости виброустойчивой конструкции станины с усиленными ребрами жёсткости, мощного привода шпинделя 15/18,5 кВт и высокоточных линейных направляющих, позволяют успешно сочетать высокопроизводительную и высокоскоростную обработкой деталей обеспечивая точность по 6 - 7 квалитету и шероховатость по 8 - 9 классу.

ОБЛАСТЬ ПРИМЕНЕНИЯ
Фрезерные обрабатывающие центры СТМС серии VL применяются во всех отраслях промышленной индустрии: машиностроительной, автомобильной, авиационно-космической, приборостроении и других производствах. Жёсткая виброустойчивая станина увеличенного сечения с усиленными ребрами жесткости типа (Box in box) обеспечивает высокую жёсткую и высокоточную обработку деталей.

VL-63_43.jpg   VL-63_44.jpg

КОНТРОЛЬ КАЧЕСТВА
Во время изготовления и сборки каждый фрезерный вертикальный обрабатывающий центр СТМС подвергается испытаниям на работоспособность основных узлов станка и проверяется по точности. Нашей целью является обеспечение оптимальной производительностью и полного удовлетворения пользователей каждым станком. 

VL-63_05_1.jpg  VL-63_05_2.jpg

Динамическое испытание балансировки шпинделя
После сборки станка шпиндель повторно подвергают динамическому испытанию и проверяют балансировку. Система показывает, что шпиндель максимально сбалансирован и обладает чрезвычайно высокой статической и динамической жесткостью и готов к эксплуатации.


VL-63_06.jpg

Испытание теплового расширения шпинделя
После сборки станка производятся испытания теплового расширения шпинделя.


VL-63_07.jpg

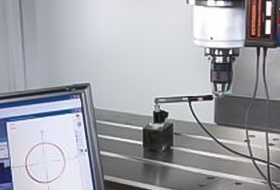
Система Ball Bar
Система «Ball Bar» является неотъемлемой частью проверки станков в части позиционирования основных узлов станка (шпинделя, стола) по диаметру, радиусу или сферы. Целью системы «Ball Bar» является получение расчетных результатов по допускам округлости и цилиндричности.

VL-63_08.jpg

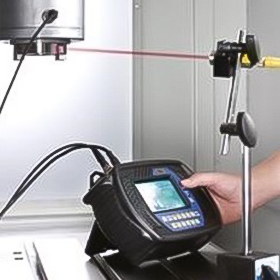
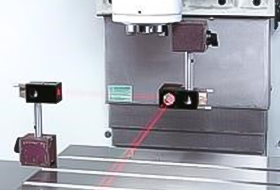
Калибровка станка лазерным интерферометром 
Линейные размеры по 3 осям X/Y/Z проверяются при помощи лазерного интерферометра. Размеры в каждом проверенном шаге автоматически проверяются в системе ЧПУ. В связи с этим гарантируется высокая точность позиционирования и повторяемость

VL-63_09.jpg

Проводится тестовая обработка детали для проверки точности позиционирования и повторяемости
Тестирование динамической обработкой обеспечивает точность, повторяемость и производительность станка.

VL-63_10.jpg   VL-63_11.jpg

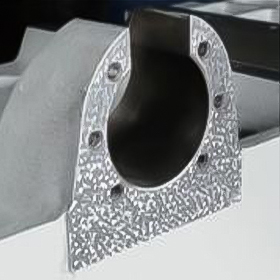
Шабрение под установку шпинделя
Поверхность для установки шпинделя подвергается тщательному шабрению
для обеспечения прецизионной точности установки шпинделя с подшипниками в корпус шпиндельного узла.

VL-63_12.jpg

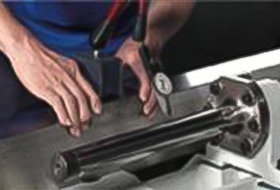
Тестирование ШВП
Поверхность подшипника ШВП проверяется с помощью точной проверочной оправки.

VL-63_13.jpg

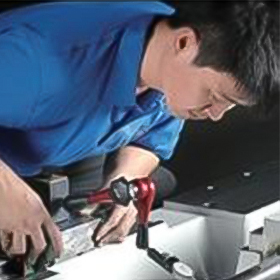
Шабрение поверхностей для установки линейных направляющих
Направляющие скольжения подвергаются шабрению и выравниванию, чтобы обеспечить высокую геометрическую точность. 

VL-63_14.jpg

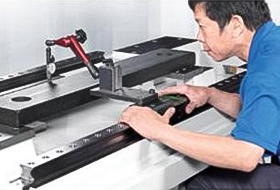
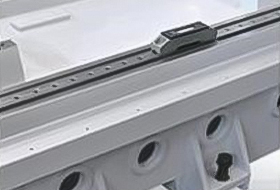
Тестирование линейных направляющих
Установочная поверхность каждой линейной направляющей тщательно шлифуется и проверяется с помощью высокоточной гранитной проверочной линейки.  

VL-63_15-1.jpgТестирование точности основания 
Точность          основания        станка проверяется с помощью прецизионных уровней.
VL-63_16.jpg

Тестирование параллельности ШВП и линейной направляющей.

VL-63_17.jpg
Высокоточная установка подшипника ШВП.

VL-63_18.jpg
Высокоточная установка Сервоприводов по осям XYZ.

VL-63_19.jpg

Крепление ШВП к станине
Установочная поверхность ШВП суппорта подвергается точному шабрению и тестируется на точность.

VL-63_20.jpg

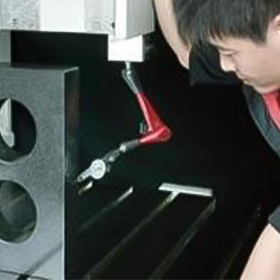
Тестирование точности по оси Z гранитным блоком
Ось Z подвергается тестированию по точности с помощью высокоточного гранитного блока в направлении осей X, Z и Y, Z

VL-63_21.jpg

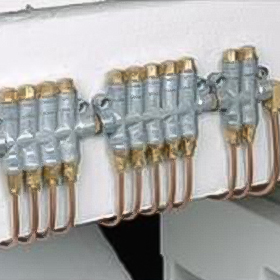
Постоянная смазка направляющих
На каждой оси (X*Y*Z) используется объемное распределение масла для обеспечения равномерной и достаточной смазки направляющих.


VL-63_22.jpg

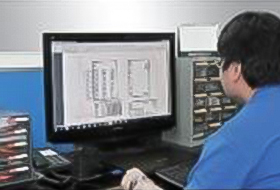
Собственный отдел программных разработок

Компания СТМС располагает отделом разработки программного обеспечения. Исследование и разработка позволяют улучшить управление системами качества


VL-63_23.jpg

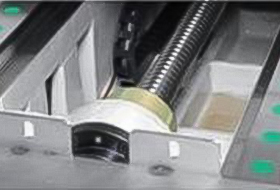
Усиленный винт ШВП
Обычно используются ШВП меньшего диаметром. На станках СТМС используют ШВП увеличенного диаметра, что увеличивает жесткость до 30%

VL-63_24.jpg

Шлифование Т-образного паза
На станках СТМС рабочие столы проходят термическую обработку и закалку. Поверхность стола вместе с Т-образными пазами шлифуется по классу точности зазора

КОМПЛЕКТУЮЩИЕ

VL-63_25.jpg

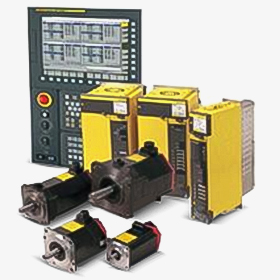
Система ЧПУ FANUC

На станках устанавливается система ЧПУ FANUC модели 0iMD Plus с 10,4” LCD цветным монитором. Дополнительно станки оснащаются системой диалогового программирования - Manual Guide i. 
Система ЧПУ управляет всеми программируемыми узлами и системами станка и отображает состояние технологических параметры станка (режимы резания (обороты, припуск, рабочие подачи), ускоренные перемещения, скорость резания, мощность и крутящий момент главного привода шпинделя и приводов по осям X, Y, Z; расстояния перемещения инструмента или стола вдоль каждой оси; количество инструментов и т.д).

VL-63_26.jpg 

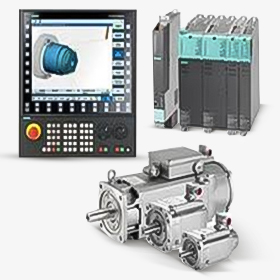
Система ЧПУ SIEMENS

На станках устанавливается система ЧПУ SIEMENS модели SINUMERIK 828D с цветным дисплеем LCD 15”. Дополнительно станки оснащаются системой SIEMENS модели SINUMERIK ONY с цветным дисплеем 18,5” LCD. 
Система ЧПУ управляет всеми программируемыми узлами и системами станка и отображает: технологические параметры станка, режимы резания, ускоренные перемещения, скорость резания, мощность и крутящий момент главного привода шпинделя и приводов по осям X, Y, Z; расстояния перемещения инструмента или стола вдоль каждой оси; количество инструментов и т.д.

VL-63_27.jpg

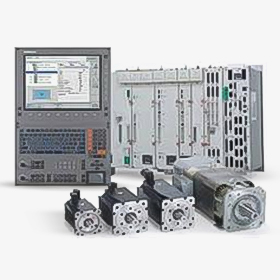
Система ЧПУ HEIDENHAIN

На станках устанавливается система ЧПУ HEIDENHAIN модели TNC 640 с цветным дисплеем LCD 18,5”. Система ЧПУ управляет всеми программируемыми узлами и системами станка и отображает: технологически параметры станка, режимы резания, ускоренные перемещения, скорость резания, мощность и крутящий момент главного привода шпинделя и приводов по осям X, Y, Z; расстояния перемещения инструмента или стола вдоль каждой оси; количество инструментов и т.д.

VL-63_28.jpg    

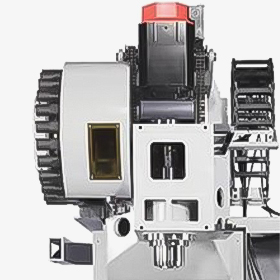
Станина

Станина – это основной узел станка, который предназначен для монтажа и перемещения основных узлов станка. Станина представляет собой массивную конструкцию и изготавливается из чугуна. Данная конструкция станины обеспечивает высокую жесткость, повышенную стабильность и грузоподъемность. Для достижения наилучшей точности обработки, стыковочные поверхности станины и основных узлов шабрятся вручную.Основание станины представляет собой единую отливку, гарантируя отсутствие протечек и отличный отвод стружки. Станина станка, колонна,  шпиндельная головка, поперечные салазки и рабочий стол проанализированы и оптимизированы при помощи испытаний компьютерных моделей методом конечных элементов.  

VL-63_29.jpg  
Шпиндель (шпиндельный узел)

Шпиндель сбалансирован и обладает высокой статической и динамической жесткостью. Шпиндель установлен в жестком литом корпусе, что исключает наличие вибраций и повышает точность. Специально разработанная конструкция шпиндельного узла обеспечивает равномерное распределение температур, предотвращая тепловые деформации. В базовой комплектации устанавливается ременный привод шпинделя с оборотами 6 000 или 8 000 об/мин. Опционально возможно установить прямой привод шпинделя с оборотами 10 000 или 12 000 об/мин.

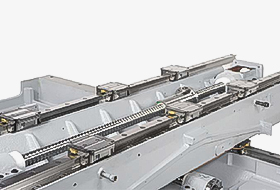
VL-63_30.jpg     Линейные направляющие (качения) 

Линейные направляющие (качения) выполнены в виде призматических направляющих, которые расположены по осям  X, Y, Z. По линейным направляющим с помощью циркулирующих в обойме с маслом тела качения (ролики) перемещается суппорт со шпиндельный узлом и суппорт с инструментальный столом. Линейные направляющие обеспечивают точные и быстрые перемещения основных узлов станка и предназначены для высокоскоростной обработки деталей.

VL-63_31.jpg    

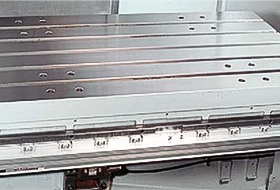
Инструментальный стол

Инструментальный стол служит для установки заготовок, деталей и приспособлений. Для долговечной работы, рабочая поверхность стола подвернута термической обработке (закалке) и отшлифована. На столе располагаются пазы, которые служат для фиксации деталей и приспособлений.  

VL-63_32.jpg    
 

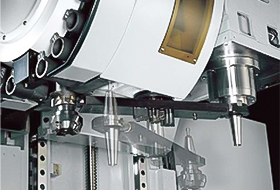
Инструментальный магазин с манипулятором

Станок оснащен системой автоматической смены инструмента манипуляторного типа на 24 позиции. Это позволяет сократить вспомогательное время на смену инструмента при обработке сложных изделий, для изготовления которых требуется от 10 и более различных инструментов. По требованию заказчика инструментальный магазин, возможно увеличить до 32 позиций.

VL-63_33.jpg    
 

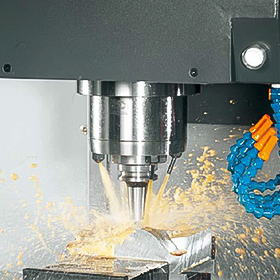
Система подачи СОЖ 

Для подачи в зону резания смазывающей охлаждающей жидкости (СОЖ) установлены центробежные погружные насосы (помпы СОЖ). Один для стандартной подачи СОЖ, второй для дополнительной подачи СОЖ через центр шпинделя, тем самым увеличивается подача СОЖ в зону резания практически в 2-3 раза.

VL-63_34.jpg    
 

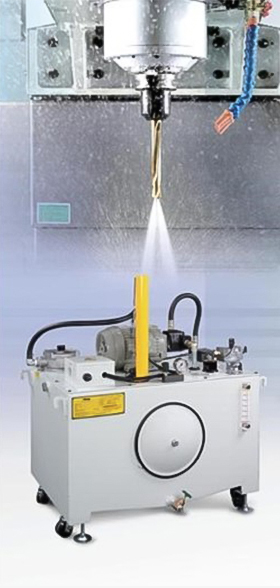
Подача СОЖ через шпиндель (инструмент) 10/20/40 бар

Система подача СОЖ через шпиндель обеспечивает непосредственное охлаждение самого шпинделя, оснастки с инструментом и обрабатываемой заготовки. Благодаря данной системы, увеличивается качество обрабатываемых деталей и увеличивается стойкость режущего инструмента. Система подачи СОЖ через шпиндель (инструмент) подходит для высокопроизводительной обработки, глубокого сверления отверстий и плунжерного фрезерования.
Масляное охлаждение шпинделя Масляное охлаждение шпинделя (теплообменник) обеспечивает равномерное распределение температур, устойчивость к перегреву и предотвращает тепловые деформации. Система масляного охлаждения шпинделя применяется для длительной работы станка с сохранением точностных параметров. 

VL-63_36.jpg    

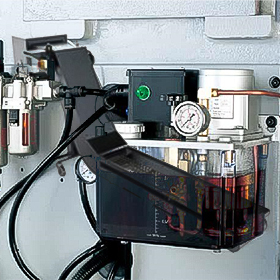
Автоматическая система смазки

Автоматическая система обеспечивает централизованную своевременную смазку по основным движущимся элементам – ШВП, направляющим, подшипникам, что сокращает в разы их износ. Установка время впрыска по таймеру или заданному интервалу времени.

VL-63_37.jpg     

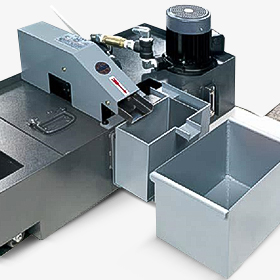
Маслоотделитель

Маслоотделитель предназначен для удаления плавающего масла с поверхности СОЖ и других загрязнений диском из нержавеющей стали со специальным покрытием для налипания масла. Удаляется масло, чистая СОЖ поступает обратно в систему охлаждения тем самым значительно продлевается срок службы использования СОЖ.
VL-63_38.jpg    

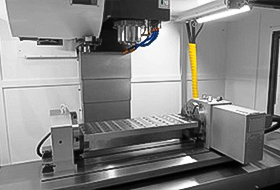
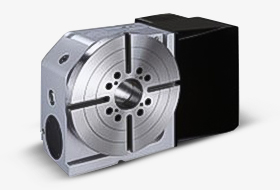
Поворотный стол (подготовка под 4-ю ось)

Станки дополнительно комплектуются поворотными столами. Для их установки необходимо предусмотреть подготовку станка для 4-х осевой обработки. Это позволяет производить многоосевую обработку.

VL-63_39.jpg    

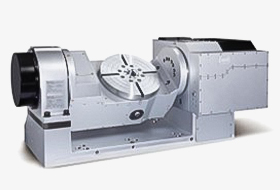
Поворотно-вращающейся стол (подготовка под 5-ю ось)

Станки дополнительно комплектуются поворотно-вращающимися столами. Для их установки необходимо предусмотреть подготовку станка для 5-х осевой (4+1) обработки. Это позволяет производить многоосевую обработку.

VL-63_40.jpg    

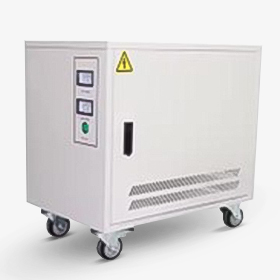
Трансформатор

Станки комплектуются трансформаторами. Трансформатор служит для понижения напряжения переменного тока с 380 B до 220 B.

 
VL-63_41.jpg    

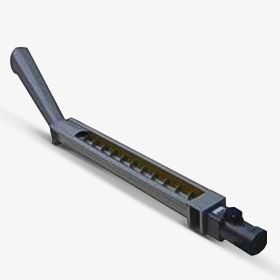
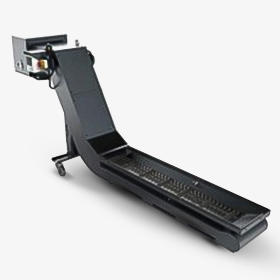
Конвейер удаления стружки (шнековый тип)

Для удаления стружки из зоны резания используется шнековый (винтовой) конвейер. В комплекте поставляется тележка (корзина) для сбора стружки.
VL-63_42.jpg    

Конвейер удаления стружки (ленточный тип тип)
Для удаления стружки из зоны резания используется шнековый (винтовой) конвейер. В комплекте поставляется тележка (корзина) для сбора стружки.
 
СТАНДАРТНАЯ КОМПЛЕКТАЦИЯ

 Модель станка

VL-63

Стандартная комплектация 

Система ЧПУ FANUC серии 0i-MD с дисплеем 8,4”  

○

Двигатель главного шпинделя FANUC

○

Сервопривода по осям X/Y/Z – FANUC

○

Конус шпинделя ВТ-40

○

Ременный привод шпинделя - 10000 об/мин.

○

Воздушное охлаждение шпинделя  

○

Инструментальный магазин на 24 позиции (барабанный тип, манипулятор)

○

Линейные направляющие по осям X/Y/Z

○

Инструментальный стол

○

Электрический шкаф с теплообменником (воздушный тип)

○

Централизованная автоматическая система смазки

○

Система подачи СОЖ - 3 bar

○

Рабочее освещение

○

Трехцветная сигнальная лампа

○

Защита направляющих по осям X/Z и ШВП

○

Закрытая зона обработки (кабинетного типа без крыши)

○

Порт RS-232 – интерфейс для передачи данных

○

Регулировочные болты и опоры

○

Инструмент для обслуживания станка

○

Инструкция по эксплуатации на русском языке

○

ДОПОЛНИТЕЛЬНАЯ КОМПЛЕКТАЦИЯ

 Модель станка

VL-63

Стандартная комплектация 

Система ЧПУ FANUC серии 0i-MF Plus с цветным дисплеем 10,4”

○

Диалоговое программирование для системы ЧПУ FANUC - Manual Guide i

○

Система ЧПУ SIEMENS 828D с цветным дисплеем 10,4”

○

Система ЧПУ SIEMENS ONE с цветным дисплеем 10,4”

○

Увеличенный цветной дисплей - 15,6” для системы ЧПУ SIEMENS

○

Диалоговое программирование для системы ЧПУ SIEMENS - ShopTurn

○

Конус шпинделя SK-40

○

Прямой привод шпинделя - 12000 об/мин. 

○

Масляное охлаждения шпинделя

○

Инструментальный магазин на 32 позиции (барабанный тип, манипулятор)

○

Система измерения заготовки Renishaw OMP40

○

Система измерения инструмента Renishaw TS27R

○

Оптические линейки FAGOR

○

Оптические линейки HEIDENHAIN

○

Подготовка для увеличенной системы подачи СОЖ (бак + помпа)

○

Система подачи СОЖ с давлением (10 bar)

○

Система подачи СОЖ с давлением (20 bar)

○

Система подачи СОЖ с давлением (40 bar)

○

Система подачи СОЖ с давлением (50 bar)

○

Полностью закрытая зона обработки (с крышей)

○

Маслоотделитель от СОЖ

○

Уловитель паров СОЖ (масляного тумана)

○

Конвейер для стружки (ленточный тип)

○

Корзина для стружки

○

Трансформатор

○

Стабилизатор напряжения

○

Кондиционер электрического шкафа

○

Система охлаждения СОЖ с фильтром

○

Воздушный пистолет

○

Водяной пистолет

○

Инструментальные блоки BT-40

○

Инструментальные блоки SK-40

○

Подготовка под 4-ю ось

○

Поворотный стол (4-я ось) + задний центр

○

Подготовка под 5-ю ось

○

Поворотно-вращающийся стол (5-я ось)

○

Автоматическая дверь

○

Интерфейс для роботизированной системы

○

Соответствие стандарту CE

○


Доставка товаров осуществляется по всей территории России, а также в страны СНГ. Отправка заказов в регионы оплачивается покупателем в соответствии с тарифами транспортной компании, осуществляющей перевозку. Доставка оплачивается покупателем при получении груза в транспортной компании. Также возможен самовывоз с нашего склада в Москве.

Мы работаем с компаниями:


С нами выгодно
img
Оставить заявку
и наши специалисты свяжутся с вами, проконсультируют по всем вопросам и помогут подобрать оборудование.
Нажимая кнопку, Вы даете согласие
на обработку
персональных данных

Видео

Производители оборудования
Показать все
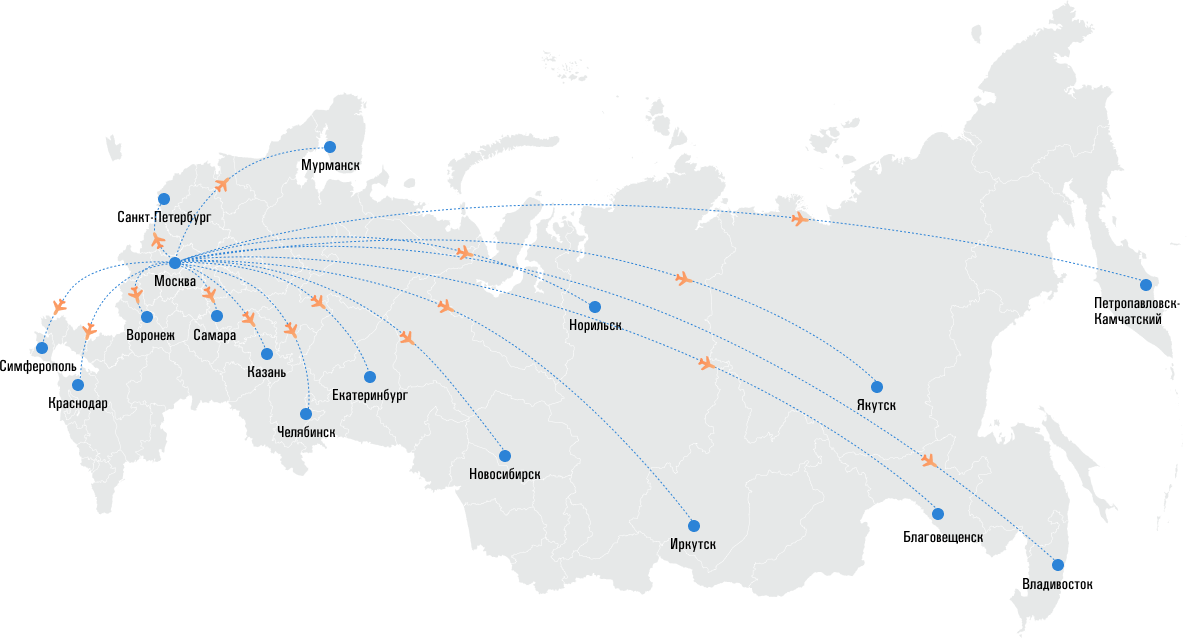
География продаж
и предоставления услуг
География продаж
Показать все города
А Абакан Альметьевск Ангарск Арзамас Армавир Архангельск Астрахань Ачинск Б Барнаул Белгород Березники Бийск Благовещенск Братск Брянск В Великий Новгород Владивосток Владикавказ Владимир Волгоград Вологда Воронеж Г Грозный Д Димитровград Дзержинск Е Евпатория Екатеринбург Елец И Иваново Ижевск Иркутск Й Йошкар-Ола
К Казань Калининград Калуга Каменск-Уральск Кемерово Киров Ковров Копейск Кострома Краснодар Красноярск Курган Курск Кызыл Л Липецк М Магнитогорск Майкоп Махачкала Миасс Москва Мурманск Муром Н Набережные Челны Назрань Нальчик Находка Нефтеюганск Нижневартовск Нижнекамск Нижний Новгород Нижний Тагил Новокузнецк Новороссийск Новосибирск Новочебоксарск Новый Уренгой
О Обнинск Омск Оренбург Орск Орёл П Пенза Первоуральск Пермь Петрозаводск Петропавловск-Камчатский Прокопьевск Псков Р Ростов-на-Дону Рыбинск Рязань С Самара Санкт-Петербург Саранск Саратов Севастополь Северодвинск Северск Симферополь Смоленск Сочи Ставрополь Старый Оскол Стерлитамак Сургут Сыктывкар
Т Тамбов Тверь Тольятти Томск Тула Тюмень У Улан-Удэ Ульяновск Усолье-Сибирское Уфа Х Хабаровск Ханты-Мансийск Ч Чебоксары Челябинск Череповец Черкесск Чита Э Элиста Ю Южно-Сахалинск Я Якутск Ярославль